01

Schmieden
Der Rohling wird in eine nahezu endformnahe Form geschmiedet, sodass die Zahnwurzel einen kontinuierlichen Faserverlauf aufweist.


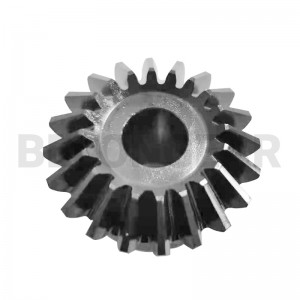
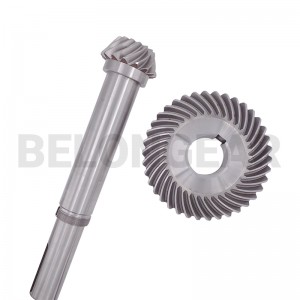
Das Ritzel ist das kleinere Bauteil und dreht sich häufiger als das Rad, daher verschleißt es in der Regel zuerst. Die Lieferung als zusammengehöriges Set mit dem Rad sorgt für einen geräuschlosen Austausch.
Die Beschaffenheit der Zähne eines Spiralkegelrades wird ebenso sehr durch die Zahnflankenbearbeitung wie durch die Abmessungen definiert. Die Fertigungsroute bestimmt die erreichbare Genauigkeit, die Geräuschentwicklung und die Kosten. Daher wird sie vor der Freigabe der Zeichnung festgelegt und nicht der Fertigung überlassen.
| Route | Wie der Zahn fertiggestellt wird | Ausgewählt, wenn | Einschränkung |
|---|---|---|---|
| Gleason überrundeteDIESE SEITE | Die Zähne werden geschnitten, gehärtet und anschließend paarweise auf einer Gleason-Läppmaschine geläppt. Dabei wird das Zahnpaar gemeinsam mit Schleifmittel bearbeitet, sodass ein Kontakt über die gesamte Zahnfläche entsteht und nicht nur an den Stellen, an denen der Fräser ihn verlassen hat. | Leiser Lauf bei mäßiger Geschwindigkeit; große Lautstärke; der klassische Weg über Automobile und Getriebemotoren. | Durch das Läppen wird der Kontakt korrigiert, nicht die Geometrie des geschnittenen Zahns; die erreichbare Genauigkeit wird also vor dem Härten festgelegt. |
| Gleason-Gelände | Nach dem Härten werden die Zahnflanken auf einer Gleason-Schleifmaschine geschliffen. Durch das Schleifen werden die durch das Härten entstandenen Verformungen korrigiert, sodass der fertige Zahn innerhalb enger Profiltoleranzen bleibt und nicht erst durch Läppen der Kontakt wiederhergestellt werden muss. | Höhere Geschwindigkeit, höhere Genauigkeit und geringere Geräuschentwicklung als beim Rundlauf; der richtige Weg für Getriebe, die im Dauerbetrieb laufen. | Das Schleifen ist ein langsamerer und kostspieligerer Arbeitsschritt, daher wird er nur dann gewählt, wenn die Genauigkeit dies rechtfertigt. |
| Klingelnberg harter Schnitt | Die Zähne werden zunächst weich grob vorgeschnitten, gehärtet und anschließend auf einer Klingelnberg-Maschine hartgeschnitten. Durch das Hartschneiden des gehärteten Zahns entfällt ein separater Schleifvorgang, und die Zahnoberfläche bleibt frei von Schleifspuren. | Hartbearbeitung, wo Schleifen schwierig ist, und für die Geometrie des Klingelnberg-Systems. | Der weiche Schruppschnitt muss das richtige Material ergeben, daher werden Schrupp- und Hartschnitt als ein Arbeitsgang geplant. |
Die folgenden Werte stammen aus der Zeichnung dieses Artikels. Angaben zum Material oder zur Genauigkeitsklasse werden hier wiederholt; alle anderen Angaben werden im Rahmen der Zeichnungsprüfung mit Ihnen abgestimmt und nicht aus dem Katalog übernommen.
| Artikel | Dieses Produkt | Wie es bestätigt wird |
|---|---|---|
| Getriebeart | Spiralverzahntes Kegelrad mit passendem Rad | Zeichnung |
| Abschluss | Als zusammengehöriges Paar überlappt | Vernetzungsbericht |
| Material | Einsatzhärtender legierter Stahl bis zum Ziehen | Materialzertifikat |
| Pflicht | rechtwinklige Reduzierung in allgemeinen Maschinen | Zeichnung |
| Genauigkeit | Zur Zeichnung; Kontakt auf dem Paar verifiziert. | Genauigkeitsbericht |
| Lieferumfang | Ritzel, Rad oder das zusammengehörige Set | Vernetzungsbericht |
Der Preis für ein Ritzel hängt davon ab, ob das passende Gegenrad bereits existiert.
Um ein Ritzel an ein vorhandenes Rad anzupassen, muss das Rad vorher vermessen werden, was einen zusätzlichen Arbeitsschritt erfordert.
Ein aufeinander abgestimmtes Set vermeidet das Matching-Risiko und bietet in der Regel ein besseres Preis-Leistungs-Verhältnis.
Ein hohes Übersetzungsverhältnis bei kleinem Ritzel treibt die Geometrie an ihre Grenze.
Ersatzteile, die paarweise zusammen mit dem Original gekauft werden, halten länger als ein einzelner Ersatz.
Die meisten Beanstandungen bei Spiralkegelradgetrieben betreffen die Montage und nicht die Verzahnung selbst. Dies sind die drei Punkte, die ein Monteur an der Maschine kontrollieren muss.
Der Zahn wird geschnitten, gehärtet und anschließend gegen sein eigenes Ritzel geläppt. Durch das Läppen entsteht ein Kontakt über die gesamte Stirnfläche, sodass das fertige Zahnpaar zusammenpasst, aber nicht austauschbar ist.
Der Rohling wird in eine nahezu endformnahe Form geschmiedet, sodass die Zahnwurzel einen kontinuierlichen Faserverlauf aufweist.

Bohrung, Stirnflächen und Montageschulter werden gedreht; diese dienen als Bezugspunkte, von denen aus die Zähne geschnitten und vermessen werden.

Spiralverzahnungen wurden auf einer Gleason-Maschine entsprechend dem Teilkegel und dem Montageabstand gemäß der Zeichnung zugeschnitten.

Aufkohlen, Härten und Anlassen bis zur vorgegebenen Einsatzhärtungstiefe und Kernhärte.

Bohrungs- und Positionierdurchmesser werden nach dem Härten geschliffen, damit das Zahnrad genau auf seinen Bezugspunkten läuft.

Keilnuten, Gewinde und Bohrungen werden gemäß Zeichnung gefertigt.

Die beiden Teile werden mit Schleifmittel aufeinander geläppt, wodurch Kontakt entsteht und Spiel erzeugt wird.

Die Kennzeichnung und die Chargennummer sind so angebracht, dass das überlappende Paar beim Verpacken zusammenbleibt.

Gereinigt, korrosionsgeschützt und verpackt in Innenkarton, Umkarton und Holzkiste.
Die Prüfroute legt fest, welche Kontrollen durchgeführt werden. Jedes Paar wird an der Zahnradmitte vermessen und miteinander verbunden. Die Ergebnisse werden der Ware beigefügt und nicht intern aufbewahrt.

Bohrung, Planfläche und Montageabstand gemäß Zeichnung.Dimensionsbericht

Chemische und mechanische Eigenschaften des Rohmaterials.Materialzertifikat

Oberflächenhärte nach dem Härten und Anlassen.Wärmebehandlungsbericht

Eindringtiefe und Mikrostruktur am Zahn.Wärmebehandlungsbericht

Die Flankenrauhigkeit nach dem Läppen ist die Ursache für Geräusche.Rauheitsbericht

Zahngenauigkeit und Rundlaufgenauigkeit am Zahnradmesszentrum.Genauigkeitsbericht

Kontaktmuster und Spiel am zusammengebauten Paar.Vernetzungsbericht
Spiralverzahnte Kegelräder werden für die gleichmäßige, rechtwinklige Kraftübertragung bei hohen Geschwindigkeiten eingesetzt. Belon liefert Getriebe für diese Branchen.
 Automatisierung
 Konstruktion
 Landwirtschaft
 Speisen und Getränke
Es ist kleiner und dreht sich öfter pro Radumdrehung, sammelt also mehr Zyklen an und wird heißer.
Ja, aber das Rad muss vermessen werden, damit das Ritzel entsprechend zugeschnitten wird. Ein Ritzel, das nur nach seiner eigenen Zeichnung gefertigt wurde, passt möglicherweise nicht zu einem abgenutzten Rad.
Berichte über Abmessungen, Genauigkeit und Vernetzung sowie Aufzeichnungen über Material und Wärmebehandlung.
Ja. Senden Sie die Zeichnungen oder das abgenutzte Paar mit dem Montageabstand, und das Set wird entsprechend zugeschnitten.
Senden Sie die Zeichnung oder das verschlissene Paar zusammen mit dem Montageabstand und der Belastung. Anschließend können wir die Ausführung, das Material und die Genauigkeit mit den tatsächlichen Anforderungen der Maschine abgleichen.