Kurzbeschreibung:

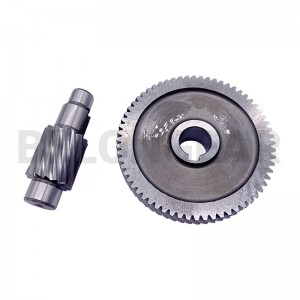
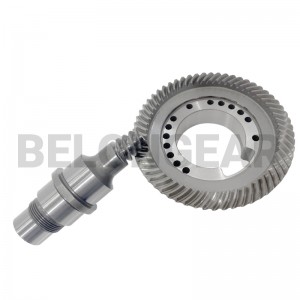
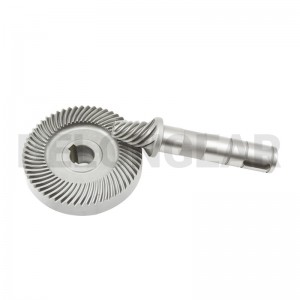
Die spiralförmigeRitzelwelleist die zentrale Kraftübertragungskomponente in Hochleistungs-Schrägverzahnungsgetrieben. Mit einer präzisionsgefertigten Länge von354 mmUnsere Ritzelwellen sind so konstruiert, dass sie die Lücke zwischen Hochgeschwindigkeits-Motoreingängen und hohen Drehmomentausgängen schließen und so eine reibungslose, leise und effiziente Energieübertragung gewährleisten.

Material: 18CrNiMo7-6

Wärmebehandlung: Aufkohlen und Anlassen

Härte: 56–60 HRC an der Oberfläche

Kernhärte: 30-45 HRC


Produktdetails

Produkt-Tags

Die spiralförmigeRitzelwelleist die entscheidende Hochgeschwindigkeits-Eingangskomponente in einem Stirnradgetriebe, die für die Drehmomentübertragung bei gleichzeitig ruhigem und gleichmäßigem Betrieb verantwortlich ist.Belon GearWir sind spezialisiert auf die Entwicklung von Ritzelwellen, die eine Balance zwischen extremer Oberflächenhärte und Kernzähigkeit aufweisen und speziell für die Belastbarkeit axialer und radialer Lasten ausgelegt sind, die typisch für Hochleistungs-Industriegetriebe sind.

Wir nutzen unsere Position als eines der zehn führenden Getriebeunternehmen Chinas und bieten eine vertikal integrierte Fertigung – vom Rohmaterialschmieden bis zum finalen Zahnschleifen –, um sicherzustellen, dass jede Welle, wie beispielsweise unsere 354 mm lange Serie, den höchsten Standards der globalen Antriebstechnikindustrie entspricht.

Die Bearbeitung einer 354 mm langen schrägverzahnten Ritzelwelle erfordert Spezialausrüstung, um die Rundlaufgenauigkeit und die Steigungsgenauigkeit über eine große Spannweite aufrechtzuerhalten.

  • CNC-Wälzfräsen und Schleifen: Wir verwenden Hochgeschwindigkeits-CNC-Wälzfräsen für die erste Zahnformung, gefolgt von Präzisionsschleifen, um Genauigkeitsgrade von ISO 6 oder ISO 7 zu erreichen.
  • Mikrogeometrie-Modifikation: Um mögliche Wellendurchbiegungen bei 354-mm-Anwendungen auszugleichen, wenden unsere Ingenieure folgende Maßnahmen an:Zahnkronung und BleimodifikationDadurch wird ein optimales Kontaktmuster unter Last gewährleistet und NVH (Geräusche, Vibrationen und Rauheit) reduziert.

Produktionsprozess:

Bei Belon Gear befolgen wir ein strenges, sechsstufiges Fertigungsverfahren, um sicherzustellen, dass unsere Keilwellen die hohen Anforderungen an Drehmoment und Verschleißfestigkeit in Automobil- und Industrieanwendungen erfüllen. Wir verwenden 8620-Legierungsstahl, der für seine hervorragenden Einsatzhärteeigenschaften bekannt ist, und fertigen daraus hochpräzise Getriebekomponenten.

1. Präzisionsschmieden: Vom 8620-Block zum Stangenmaterial

Der Prozess beginnt mit dem kontrollierten Schmieden des Rohmaterials 8620. Im Gegensatz zum einfachen Gießen verfeinert unser Schmiedeverfahren die innere Kornstruktur des Stahls und passt sie an die Geometrie der Welle an.

2. Vorwärmebehandlung (Normalisieren oder Abschrecken)

Vor der Bearbeitung werden die geschmiedeten Stangen einer speziellen Vorwärmebehandlung unterzogen – typischerweise Normalglühen oder Härten und Anlassen.

3. CNC-Drehen: Festlegung der Grobmaße

Mithilfe von Hochgeschwindigkeits-CNC-Drehmaschinen wird der geschmiedete Stab auf seine groben Abmessungen gebracht.

4. Keilwellen-Wälzfräsen: Hocheffizientes Zähneschneiden (Wenn Sie mehr über dieses Verfahren erfahren möchten, klicken Sie hier, um das Video anzusehen:)https://youtube.com/shorts/80o4spaWRUk)

Dies ist der entscheidende Schritt, in dem die mechanische Schnittstelle hergestellt wird. Wir verwenden moderne Wälzfräsmaschinen, um das Keilwellenprofil (Evolvente, Parallel- oder Zahnverzahnung) zu schneiden.

5. Aufkohlungswärmebehandlung: Die „harte Schale, zäher Kern“

8620 ist ein erstklassiger Einsatzstahl. Die gefrästen Wellen werden einer kontrollierten, kohlenstoffreichen Atmosphäre bei hohen Temperaturen ausgesetzt.

6. Strenge Prüfungen und Messtechnik

Keine Welle verlässt Belon Gear, ohne unseren "Digital Audit" bestanden zu haben.

Maßgenauigkeit und Keilwellengenauigkeit: Verifiziert mit Brown & Sharpe Koordinatenmessgeräten und Klingelnberg P-Serien Messzentren.

Metallurgische Integrität: Wir führen Härteprofilprüfungen und Kornanalysen durch, um sicherzustellen, dass die Aufkohlungstiefe Ihren genauen Spezifikationen entspricht.

Oberflächenbeschaffenheit: Japanische Rauheitsmessgeräte bestätigen, dass die Ra-Werte die Anforderungen an geringe Reibung bei Hochgeschwindigkeitsrotationen erfüllen.

Schmieden
Härten und Anlassen
sanfte Drehung
Hobbing
Wärmebehandlung
harte Kurven
Schleifen
Testen

Produktionsanlage:

Als eines der zehn führenden Unternehmen der Getriebeindustrie in China mit 1200 Fachkräften hat Belon insgesamt 31 Erfindungen und 9 Patente vorzuweisen. Belon verfügt über professionelle Fertigungs-, Wärmebehandlungs- und Prüfanlagen.

Alle Prozesse, vom Rohmaterial bis zum fertigen Produkt, werden im eigenen Haus durchgeführt, und das starke Ingenieurteam und das Qualitätsteam haben sich zum Ziel gesetzt, die Anforderungen des Kunden nicht nur zu erfüllen, sondern zu übertreffen.

Produktionsanlage

zylindrischer Besitzerwerkstatt
belongear CNC-Bearbeitungszentrum
Wärmebehandlung
eigene Schleifwerkstatt
Lager & Verpackung

Inspektion

Abmessungen und Zahnradprüfung

Berichte

Belon stellt dem Kunden vor jedem Versand die folgenden Berichte sowie die von ihm geforderten Qualitätsberichte zur Prüfung und Genehmigung zur Verfügung.

1

Pakete

innere

Innenverpackung

Inner (2)

Innenverpackung

Karton

Karton

Holzverpackung

Holzverpackung

Unsere Videoshow

Wie das Wälzfräsen zur Herstellung von Keilwellen funktioniert

Wie reinigt man Keilwellen per Ultraschall?

Wälzfräswelle

Wälzfräsen von Kegelrädern

Wie man die Innenverzahnung für ein Gleason-Kegelrad aufraut


  • Vorherige:
  • Nächste:

  • Schreiben Sie hier Ihre Nachricht und senden Sie sie uns.